新闻
Jul20, 2026
在全球 EPC 项目的输电塔制造中,Q355B 钢材弯曲裂纹仍然是供应商和承包商之间最具争议的质量纠纷之一。然而,根本原因很少是材料缺陷,而是源于设计者期望的“弯曲合规性”含义与 GB/T1591-2018 标准实际保证的含义之间的根本不一致。在Winture,我们在中东和印度的项目中遇到了这一挑战,我们开发了一个数据驱动的框架来系统地解决此类争议。
本文解读了 Q355B 角钢制造的冶金现实,解释了弯曲裂纹发生的原因,并为 EPC 团队提供了实用的故障排除方法,以区分材料缺陷、设计疏忽和制造错误。
行业误解
许多 EPC 采购团队都在一个危险的假设下运作:“如果工厂测试证书上写着‘弯曲合规’,那么我的设计可以以任何半径和任何角度弯曲钢材而不会破裂。”
这是一个严重的误解。
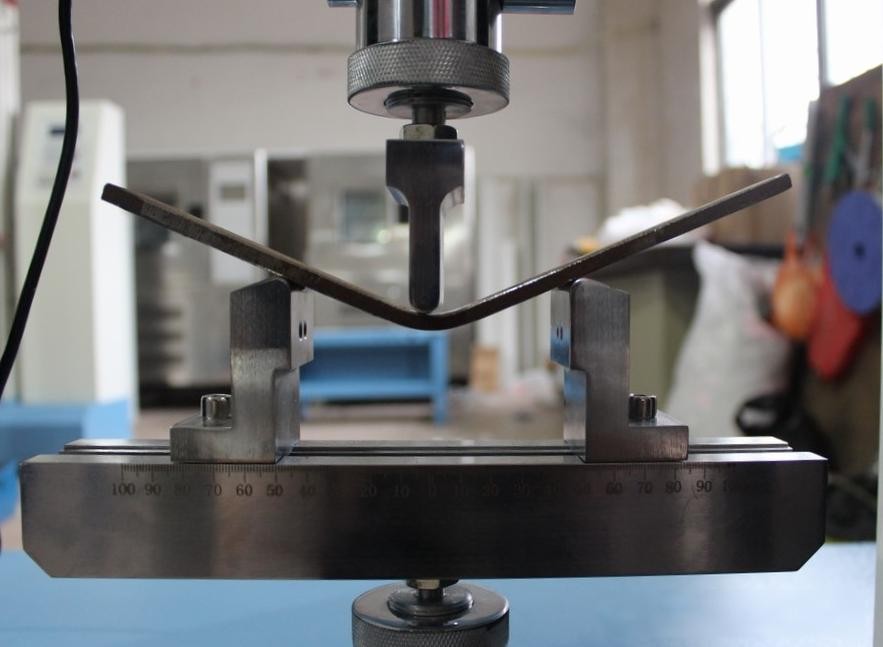
在材料科学和标准工程中,“弯曲合规性”并不是一揽子保证。这是在精确控制的条件下进行的高度具体的测试的结果。标准 GB/T1591-2018(低合金高强度结构钢)及其参考方法 GB/T232(金属材料弯曲试验方法)准确定义了弯曲道次必须同时满足的四个条件:
|
样本方向 |
180°弯曲测试 D——弯曲冲头直径,a——试样厚度或直径 |
|
|
公称厚度或直径/mm |
||
|
≤ 16 |
> 16 ~ 100 |
|
|
公称宽度不小于600mm的钢板及钢带,应取横向试样进行拉伸试验;其他钢材的拉伸试验应取纵向试样 |
D = 2a |
D = 3a |
条件1:采样方向(横向采样)
Q355B钢的弯曲性能表现出各向异性——机械性能根据相对于轧制方向的方向而不同。该标准要求横向取样,这意味着垂直于卷材的轧制方向切割试样。这是更严格的方向,可确保报告的弯曲合规性反映现实世界中最坏的情况。
当您平行于轧制方向弯曲塔架构件时,您是在“纵向”方向操作,与轧机证书中测试的横向方向相比,该方向通常表现出优异的延展性。然而,一些制造设计无意中需要垂直于最佳方向的弯曲,从而显着增加了破裂风险。
条件2:弯曲角度—180度(全折)
该标准要求完全 180 度弯曲,即样品自身平折。弯曲角度越大,弯曲外表面的拉应变越大。 90 度弯曲产生的张力远小于 180 度折叠产生的张力。
如果您的输电塔设计需要半径小于标准规定的 180 度弯曲,那么您将立即超出保证的性能范围。
条件 3:弯曲冲头直径——被忽视的变量
这是大多数设计错误的根源。标准规定弯曲冲头直径必须为D=2a,其中“a”是样品的厚度。
例如,对于3毫米厚的Q355B钢板,冲头直径必须为6毫米。该冲头直径与材料可以承受的最小弯曲半径 (R) 直接相关。如果您的制造图纸指定 R 角,转换为 3mm 板上的 4mm 弯曲直径,则您要求钢材的性能超出其保证的能力。
关键点:许多设计团队在计算弯曲半径时没有交叉参考 GB/T1591-2018 冲头直径要求,从而造成规格不匹配,从而导致失败。
条件4:验收标准——“无可见裂纹”
标准通过/失败标准很简单:弯曲样品的外表面必须没有肉眼可见的宏观裂纹。然而,这并不意味着零微裂纹或初期损坏,只是宏观裂纹尚未传播到可见范围。
弯曲与冲压的应变分布
与冲压(施加静水压力)不同,弯曲会产生高度不对称的应变分布:
内表面
外表面
当外表面拉伸超过其极限伸长率 (A5%) 时,金属就会失去重新分布应力的能力。相反,局部应力集中会引发延性断裂和裂纹萌生。
夹杂物严格度和微观结构的作用
Q355B 钢的抗弯能力主要取决于:
夹杂物形态:当钢受到应变时,非金属夹杂物(氧化物、硫化物)充当裂纹成核位点。
晶粒结构:粗晶粒钢表现出较低的横向延展性。
残余应力:冷加工、焊接或不当热处理会引入内应力,从而减少剩余应变裕度。
当您将边缘包含的钢材与弯曲半径小于标准保证的钢材组合在一起时,从数学上讲,开裂就不可避免。
为什么弯曲半径比大多数人想象的更重要
弯曲半径减少 50% 不会导致外表面应变减少 50%。由于弯曲时的非线性应变分布,半径减半可使外表面拉伸应变增加 100% 或更多。这就是为什么[输电塔角钢]设计团队必须以工程严谨的态度对待弯曲半径,而不是随意近似。
当 Q355B 钢材弯曲裂纹在现场发生时,责任链通常涉及三个潜在故障点:材料缺陷、设计错误或制造工艺故障。 Winture 开发了一种用于中东 EPC 项目的系统诊断方法:
第 1 步:设计和图纸审查。在指责材料之前,请审核设计。根据 GB/T1591-2018 要求交叉引用您的制造图纸:
弯曲角度规格:
弯曲半径计算:
采样方向:
危险信号示例:在 3mm Q355B 钢板上指定 R=1.5mm 处 180 度弯曲的设计本质上不符合 GB/T1591-2018(仅保证 R≥6mm 处的 180 度弯曲)。这是设计错误,而不是材料缺陷。 该解决方案需要:
责任分配:设计错误=设计团队必须修改规格或承担材料升级成本。
第二步:第三方复检(CNAS认证实验室)
确认设计合理后,必须在GB/T1591-2018条件下对实物进行重新测试:
释义:
复试通过:
供应商不承担任何责任。
重新测试失败:
供应商发起质量索赔。根本原因可能包括钢材脏污、粗晶粒或轧机热循环期间夹杂物聚集。
这次复测是数据驱动的“断路器”,消除了80%的供应商与客户纠纷。
第 3 步:制造工艺优化
如果制造工艺存在缺陷,即使是符合要求的 Q355B 钢材弯曲也可能会失败:
变形率控制:减慢弯曲速度。快速变形会导致边缘材料出现微裂纹。
润滑:使用适当的润滑剂(例如矿物油或二硫化钼膏)减少冲头和钢材表面之间的摩擦。摩擦将应力集中在外表面,加剧了开裂风险。
相对于轧制的弯曲方向:理想情况下,弯曲线的方向应垂直于卷材轧制方向。轧制赋予定向晶粒结构;逆纹理弯曲(即平行于轧制)会使横向延展性降低 20-30%。
边缘情况下的预热:对于位于合规边缘的角度或半径,请考虑将钢材预热至 150-250°C。这提高了局部延展性而无需相变。
现实的废物容忍度:工业制造本质上会产生废料。弯曲过程中 3-5% 的损耗率属于正常现象,应计入成本估算中。试图通过推动边际材料来实现零浪费常常会产生级联缺陷。
在 Winture,我们认识到 Q355B 钢材弯曲挑战不是孤立事件,而是系统性设计到制造的沟通差距。我们通过以下方式支持全球 EPC 承包商:
现代EPC市场面临着一个悖论:最低成本的采购与卓越的技术相冲突。
在钢材交易保证金为 3-5% 的时代,许多供应商受到激励:
这就造成了“逐底竞争”,最终损害了 EPC 承包商的利润率和项目时间表。
专业替代方案:EPC 团队不应仅将钢铁供应商视为商品供应商,而应将其视为供应链中的技术合作伙伴。
设计咨询:
透明的成本核算:
相互问责:
在 Winture,我们已在中东和印度的 50 多个输电塔项目中实施了该框架。结果是:99.2% 的一次弯曲合格率、因材料缺陷而导致的零现场返工以及建立在技术可信度而非成本削减游戏之上的强大 EPC 合作伙伴关系。
您的下一个输电塔项目需要一个了解您的挑战并拥有数据支持的供应商。
您的塔式设计是否突破了材料的极限?下载 Winture 的免费“设计审核清单”或与我们的工程团队安排预制技术审核。